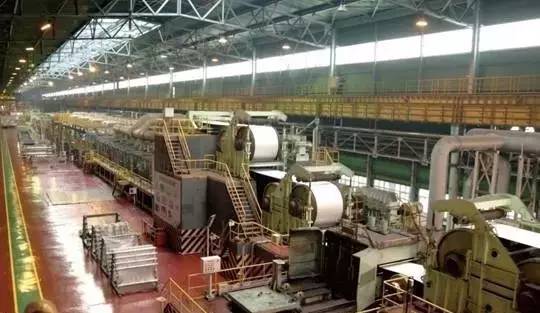
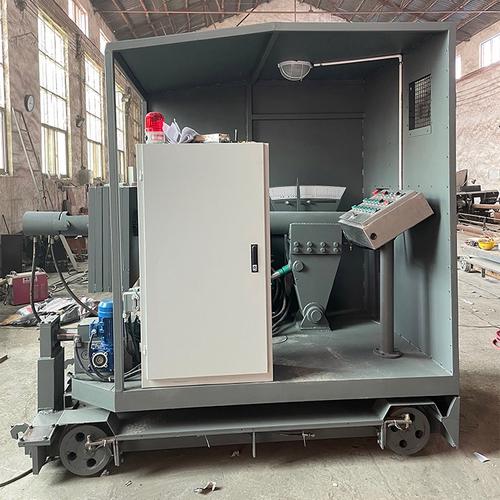
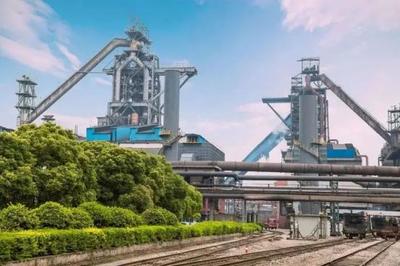
聚焦大件焊接加工 冶金与矿山设备制造的核心技术支撑
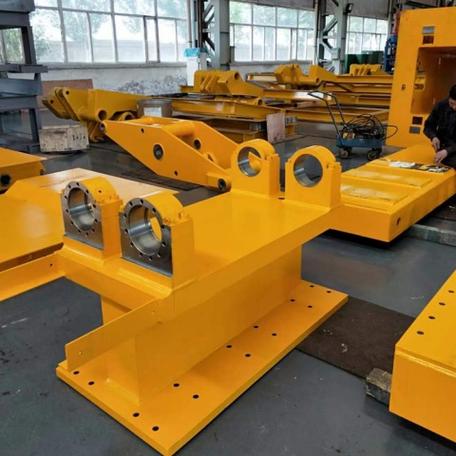
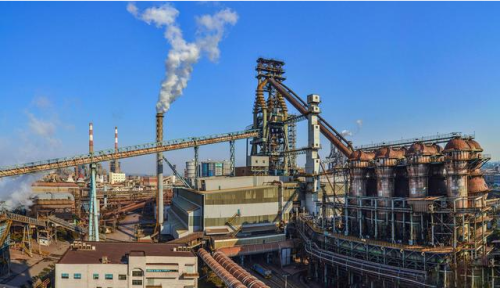
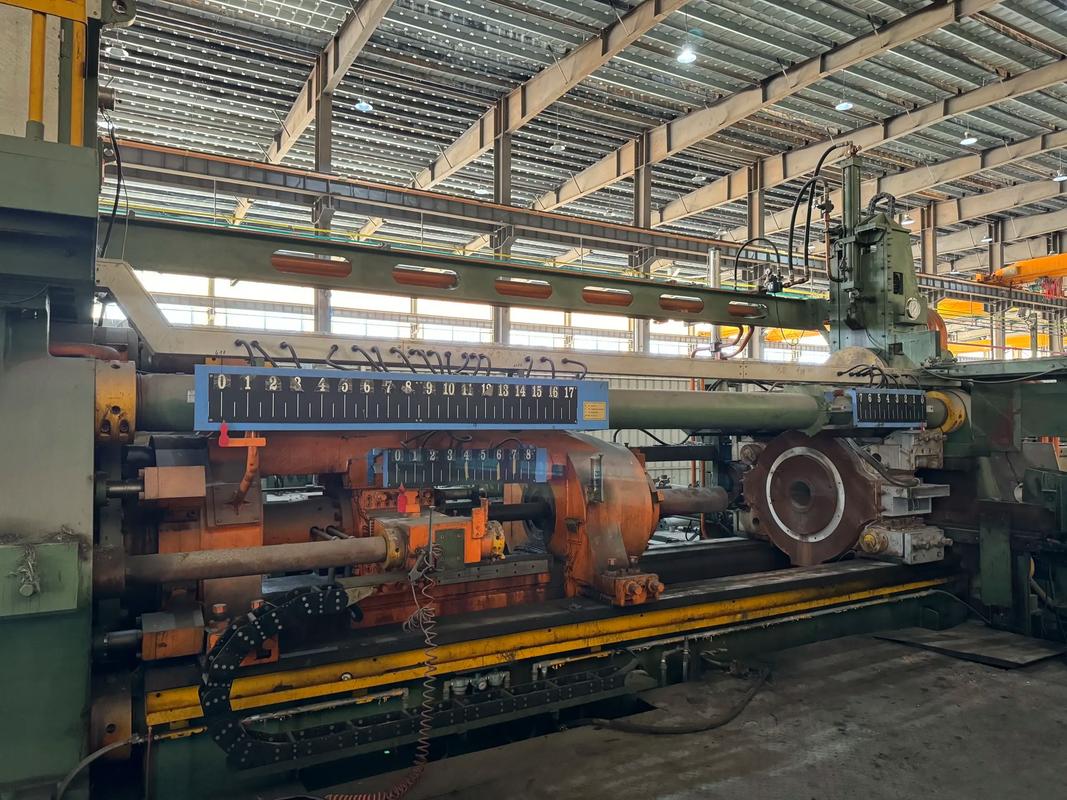
在重型机械制造领域,冶金设备与矿山设备占据着举足轻重的地位。这些设备往往体积庞大、结构复杂,且需要在高温、高压、重载及强磨损等极端工况下长期稳定运行。因此,其制造过程对工艺技术提出了极为严苛的要求。其中,大件焊接加工作为关键环节,直接决定了设备的整体质量、可靠性与使用寿命。
一、冶金与矿山设备制造的共同挑战
冶金设备涵盖高炉、转炉、连铸机、轧机等,矿山设备则包括破碎机、球磨机、大型挖掘机、矿井提升机等。它们的共同特点在于:
- 超大型结构件:如轧机机架、球磨机筒体、挖掘机铲斗臂等,单件重量可达数十吨甚至数百吨,外形尺寸巨大。
- 重载与抗疲劳要求:设备需承受巨大的冲击载荷和循环应力,焊缝必须具有极高的强度与韧性。
- 恶劣工况适应性:高温、粉尘、腐蚀性介质要求焊接接头具备优良的耐热、耐磨和耐腐蚀性能。
- 严格的致密性要求:对于承受高压的冶炼容器或液压部件,焊缝不允许存在任何贯穿性缺陷。
这些挑战使得普通焊接工艺难以胜任,大件焊接加工技术由此成为制造企业核心竞争力的体现。
二、大件焊接加工的关键技术
为满足上述要求,现代大件焊接加工通常集成以下技术手段:
- 高效焊接方法:
- 埋弧焊(SAW):适用于长直焊缝和环缝,熔敷效率高、质量稳定,是大型筒体、梁柱焊接的首选。
- 电渣焊(ESW):针对超大厚度截面(如100mm以上)可一次成型,避免多层多道焊的繁琐,典型应用于轧机牌坊、水压机立柱。
- 气体保护焊(GMAW/FCAW):用于复杂节点、全位置焊接,灵活且易于自动化。
- 窄间隙焊接:结合激光或旋转电弧,可大幅减少填充金属和热输入,改善接头性能。
- 焊接变形与应力控制:
- 采用有限元仿真预测焊接顺序,优化坡口设计与焊接参数。
- 实施对称焊、分段退焊、刚性固定及时效处理,减少残余应力与变形。
- 特殊材料焊接工艺:
- 针对高强钢、耐磨钢、不锈钢及异种金属接头,开发专用焊材与预热/后热制度。
- 对于矿山设备常用的高锰钢、低合金调质钢,需严格控制层间温度与冷却速度,防止裂纹。
- 无损检测与质量保证:
- 100%超声检测(UT)、射线检测(RT)及磁粉/渗透检测,确保焊缝内部与表面质量。
- 焊工需持有相应资质,焊接工艺规程(WPS)需经严格评定(PQR)。
- 大型焊接工装与自动化:
- 使用焊接操作机、滚轮架、变位机实现重型工件的精准定位与变位。
- 引入焊接机器人或专机,提高一致性与生产效率。
三、大件焊接加工在典型设备中的应用
- 冶金轧机:机架为大型铸钢件,需进行大厚度焊接修复或连接,常采用电渣焊与窄间隙焊。
- 冶炼转炉:托圈与炉壳焊接要求高强度和抗热疲劳,需严格控制焊接线能量。
- 矿山球磨机:筒体由多节钢板卷制后焊接,环缝采用埋弧焊,端盖与筒体连接需全熔透。
- 大型挖掘机:动臂、斗杆承受交变载荷,焊缝需进行疲劳评估与超声冲击强化。
四、发展趋势
随着设备大型化与服役条件愈趋苛刻,大件焊接加工正朝着以下方向发展:
- 智能化与数字化:基于大数据与AI的焊接参数优化、自适应控制与实时监测。
- 高效复合焊接:激光-电弧复合、双丝/多丝焊接进一步提高效率与质量。
- 增材修复与再制造:利用焊接技术对磨损或裂纹部件进行修复,延长设备寿命。
- 绿色焊接:低烟尘、低能耗焊材与工艺的推广应用。
在冶金与矿山设备制造中,大件焊接加工不仅是连接金属的手段,更是赋予设备生命力的核心技术。从材料选择、工艺设计到检测验收,每一个环节都凝聚着制造技术的积淀与创新。随着智能制造和绿色制造的深度融合,大件焊接加工必将为重型装备行业的高质量发展提供更强有力的支撑。
如若转载,请注明出处:http://www.hebeixhy.com/product/24.html
更新时间:2026-11-01 03:28:26